生物药与生物医学工程 从研究到生产的产业全景解析
生物医药产业是当今世界创新最为活跃、发展最为迅猛的战略性新兴产业之一。继前篇对生物产业宏观生态与细分赛道进行扫描后,本文聚焦于产业核心的两大支柱——生物药与生物医学工程,深入剖析其技术路径、研发逻辑与生产制造的关键环节,力图勾勒出一幅从实验室研究到商业化生产的完整产业图景。
一、生物药:从分子设计到商业化生产的精密工程
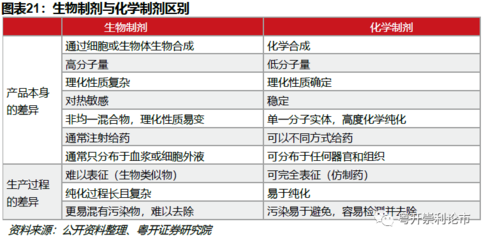
生物药是指利用生物体(包括微生物、动物细胞、植物细胞等)或其组成部分(如酶、蛋白质、核酸等)制备而成的药物,涵盖抗体、重组蛋白、疫苗、细胞治疗与基因治疗产品等。与化学药相比,生物药具有分子量大、结构复杂、靶向性强、免疫原性风险高等特点,其研发与生产过程呈现出高度系统性与精密性。
(一)上游研究与分子发现
生物药研发的起点在于疾病靶点的识别与验证。基于基因组学、蛋白质组学及系统生物学的研究积累,研发者得以确认与疾病发生发展密切相关的关键分子(如受体、激酶、细胞因子等)。随后进入分子发现阶段:通过杂交瘤技术、噬菌体展示技术、转基因动物平台或单B细胞克隆技术,筛选出具有高亲和力与特异性的候选分子(如单克隆抗体)。此阶段的核心在于平衡亲和力、特异性、免疫原性及可开发性,并借助计算机辅助分子设计(CADD)与结构生物学手段优化分子属性。
(二)细胞株构建与工艺开发
候选分子确定后,需将其基因序列导入宿主细胞(如CHO细胞、HEK293细胞或大肠杆菌),构建可稳定表达的细胞株。细胞株开发追求高表达量、遗传稳定性与产品质量一致性。随后进入工艺开发环节,涵盖上游培养工艺(如批培养、补料分批培养、灌流培养)与下游纯化工艺(如层析、过滤、病毒灭活)。工艺开发需系统考察工艺参数对产品质量的影响,建立稳健的控制策略,并逐步放大至中试规模。质量源于设计(QbD)理念与过程分析技术(PAT)的应用,有助于提升工艺一致性与生产效率。
(三)临床前研究与临床试验
在工艺可行性初步确认后,项目进入临床前研究阶段。药理毒理学研究评估药物的有效性、安全性及药代动力学特征,药学研究则关注产品的纯度、杂质谱、稳定性及免疫原性。候选药物需通过国家药品监督管理局(NMPA)的新药临床试验申请(IND)审批后方可进入临床试验。临床试验通常分三期进行:I期聚焦安全性,II期初步探索有效性,III期确证疗效与安全性。适应性设计、篮式试验、平台试验等创新临床设计方法逐渐应用,提升了研发效率。
(四)生产制造与质量控制
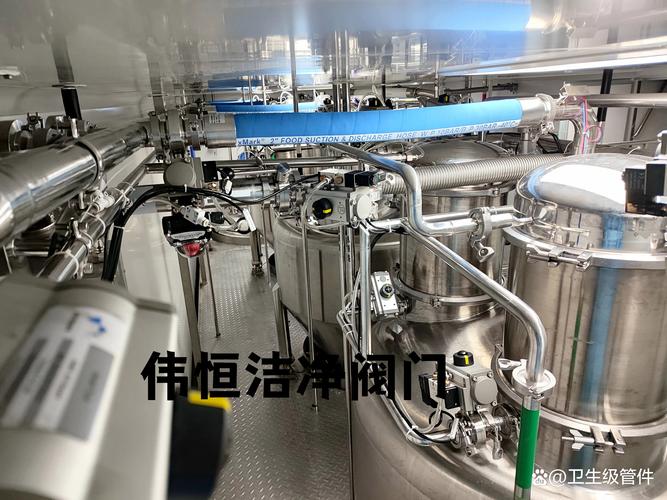
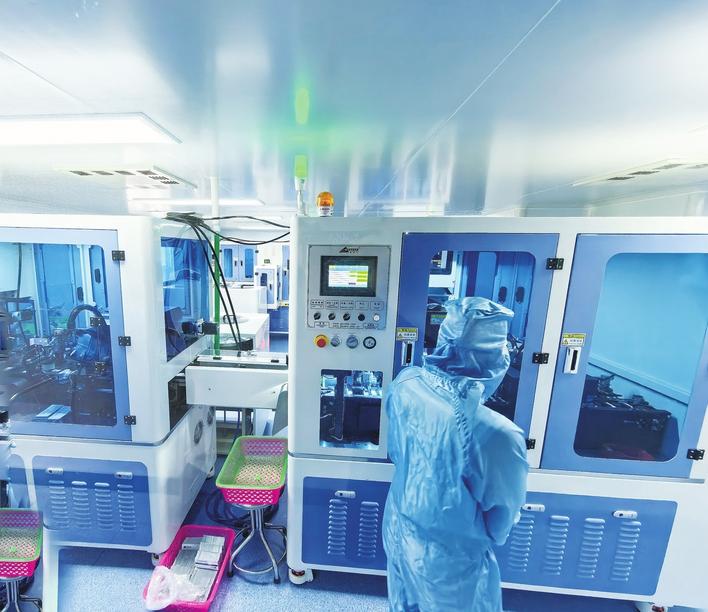
生物药生产对设施、环境与人员的要求极为严格,需符合药品生产质量管理规范(GMP)。商业生产通常采用大规模生物反应器(如2000L至20000L不等)进行细胞培养,下游通过多步层析与过滤步骤纯化目标蛋白,最终经制剂灌装形成成品。质量控制贯穿全流程:原材料(如培养基、层析介质)需进行严格质检;过程控制依赖在线传感器与定期取样分析;放行检测包括身份、纯度、效价、残留物及无菌检查等项目。对于细胞治疗与基因治疗产品,生产模式更为个性化与多样化,如CAR-T细胞需采集患者自体细胞进行体外基因修饰与扩增,对物流、生产排程与质量追溯提出更高要求。
二、生物医学工程:器械与材料的创新融合
生物医学工程是工程学、材料学与医学交叉融合的产物,产品范围涵盖诊断设备、治疗器械、植入物、医用材料及数字健康解决方案等。其研发与生产逻辑与生物药有相似之处,但更强调器械的物理性能、人机交互与临床操作性。
(一)研发链条:从临床需求到产品定型
生物医学工程产品的研发往往始于临床痛点的洞察。例如,微创手术器械的演进、可穿戴监测设备的迭代均源于对现有诊疗手段不足的响应。研发流程通常包括概念设计、原型制造、台架测试、动物实验与临床试验。在原型开发阶段,3D打印、计算机辅助设计(CAD)、有限元分析(FEA)等工具加速了产品迭代。设计控制要求全过程文档化,确保设计输入与输出的一致性,并系统识别与管控风险。
(二)材料创新与制造工艺
生物医学工程的核心竞争力常体现于材料与制造工艺。医用级高分子材料(如聚氨酯、硅橡胶)、金属材料(如钛合金、钴铬合金)与生物陶瓷需满足生物相容性、机械强度与耐腐蚀性等要求。表面改性技术(如涂层、等离子处理)能改善器械的血液相容性和组织整合性。在制造端,精密加工、注塑成型、激光切割与增材制造(3D打印)广泛应用于器械生产。无菌医疗器械需在洁净环境中生产,并接受灭菌验证(如环氧乙烷灭菌、辐照灭菌)。
(三)法规注册与质量体系
医疗器械的注册审批依据风险等级实行分类管理。在中国,国家药监局器械审评中心负责境内第三类和进口第二、三类器械的技术审评。注册申报资料需涵盖产品技术要求、检测报告、临床评价资料(或豁免论证)及质量管理体系文件。ISO 13485质量管理体系认证是企业产品进入国际市场的通行证之一。上市后监督包括不良事件报告、再评价与召回制度,构成产品全生命周期管理的重要环节。
(四)生产运营与供应链管理
器械生产企业的运营效率直接影响成本与交付能力。供应链需保证原材料(如医用级塑料粒子、电子元器件)的稳定供应与可追溯性。对于植入类器械,需对每一批次产品进行严格的身份追溯。智能制造与数字化工厂理念正在重塑生产现场:制造执行系统(MES)、企业资源计划(ERP)与产品生命周期管理(PLM)系统的集成应用,提升了生产柔性与质量透明度;临床端反馈通过远程监测与真实世界数据收集,持续反哺产品迭代。
三、产业趋势与战略思考
生物药与生物医学工程的技术进步呈现相互赋能之势:生物药研发依赖先进的生物反应器、层析介质与检测仪器;生物医学工程则从生物药的作用机制中汲取灵感,发展出药物洗脱支架、生物活性涂层等复合型产品。在生产端,连续制造、自动化与数字化正成为产业升级的共同方向:生物药的连续流生产工艺与实时放行检测有望大幅缩短生产周期;器械领域的自动化装配线与机器人辅助手术系统持续提升产品质量与临床精度。
与此生物药与生物医学工程企业共同面临供应链韧性、质量标准国际化及快速商业化方面的挑战。企业需在早期研发即引入可制造性设计(DFM)理念,强化工艺表征与放大能力,并通过模块化生产平台、数字化质量系统与人才梯队建设提升综合运营能力。面向紧跟政策导向、把握临床需求、攻克关键工艺瓶颈,并积极开展国际合作,中国企业方能在全球生物产业分工中迈向更高价值环节。
如若转载,请注明出处:http://www.mengyuetuonai.com/product/117.html
更新时间:2026-11-21 03:24:34